
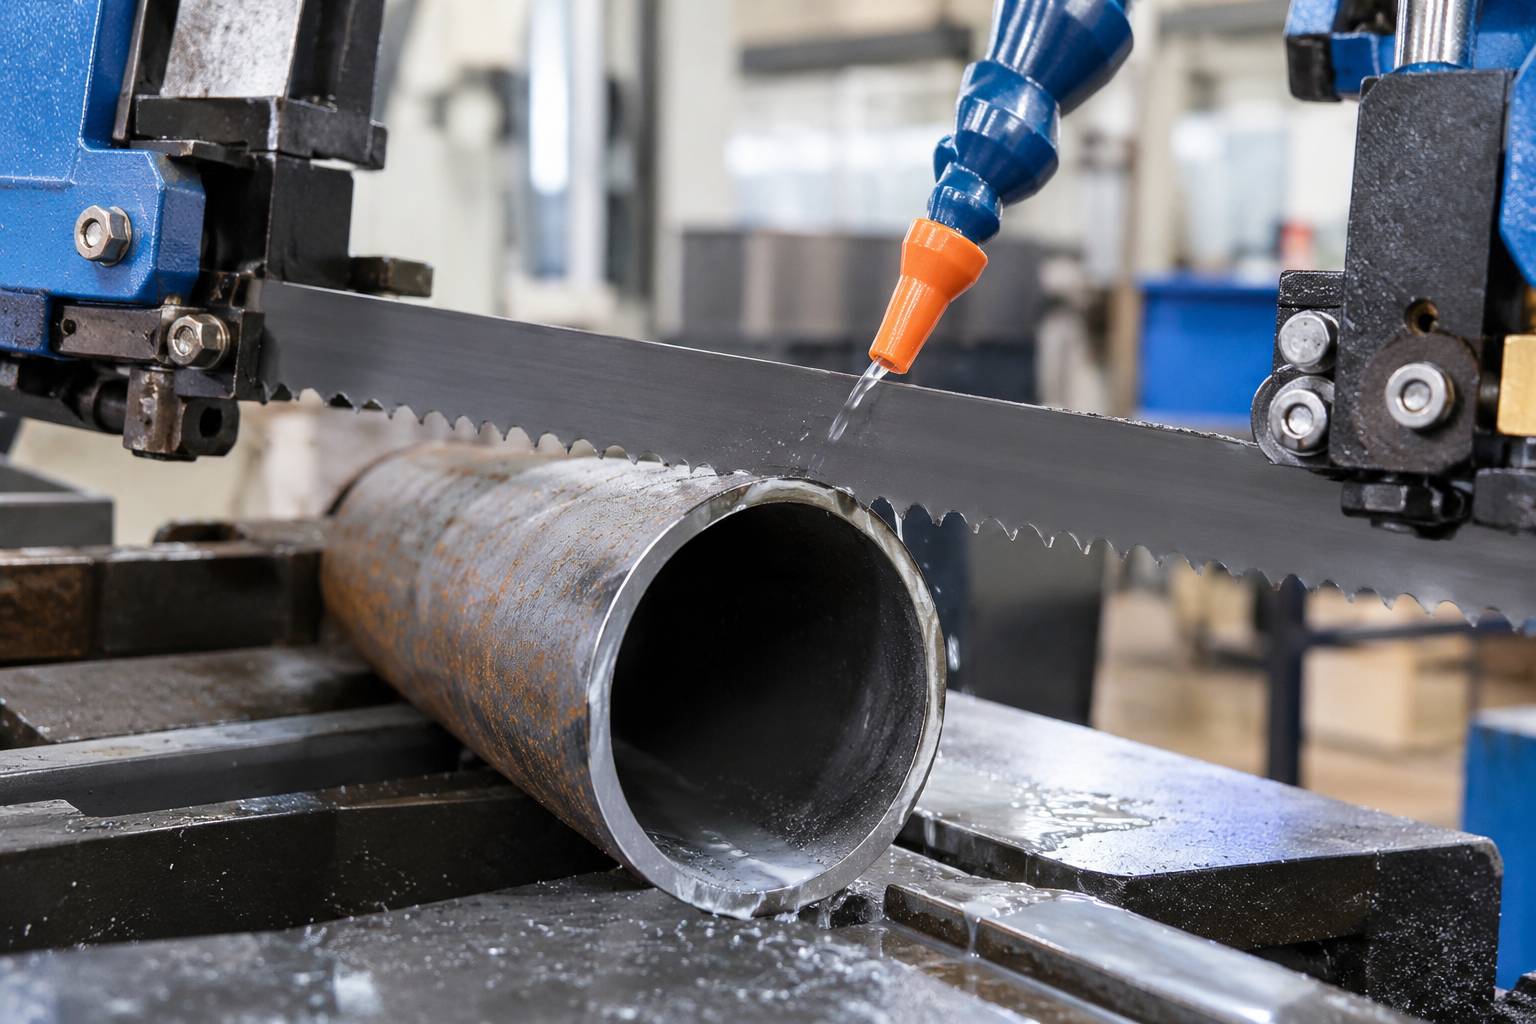
خرید تیغه اره نواری برای برش آهن و فولاد، یکی از مهمترین عوامل در کیفیت برش، سرعت تولید و هزینههای نگهداری دستگاه است. اگر تیغه متناسب با جنس و ابعاد قطعه انتخاب نشود، حتی یک دستگاه اره نواری قدرتمند هم نمیتواند برش دقیق و اقتصادی ایجاد کند. شکستن دندانهها، کج بریدن قطعه، افزایش زمان برش و کاهش عمر تیغه، از مشکلات رایج انتخاب نادرست تیغه هستند.
برای خرید تیغه مناسب، باید جنس فلز، شکل و ابعاد قطعه، تعداد دندانه در هر اینچ، جنس بدنه و دندانه تیغه، سرعت نوار و نرخ پیشروی را در کنار هم بررسی کنید. همچنین تنظیم صحیح کشش تیغه، مهار قطعه و استفاده از مایع خنککننده مناسب، نقش مهمی در عملکرد دستگاه دارند.
در این راهنمای تخصصی، با روش خرید تیغه اره نواری برای برش آهن، فولاد معمولی، فولاد آلیاژی، استنلس استیل، پروفیل و لوله آشنا میشوید. علاوه بر این، یاد میگیرید چگونه با تنظیم صحیح پارامترهای برش، از خرابی زودهنگام تیغه جلوگیری کنید و هزینه تمامشده هر برش را کاهش دهید.
خرید تیغه اره نواری بر اساس نوع فلز و کاربرد
اولین مرحله در خرید تیغه اره نواری، شناسایی جنس قطعه کار است. فلزات مختلف از نظر سختی، چقرمگی، رسانایی حرارتی و رفتار برادهبرداری تفاوت دارند. بنابراین، تیغهای که برای برش آهن معمولی عملکرد مناسبی دارد، لزوماً بهترین گزینه برای فولاد سخت یا استنلس استیل نیست.
تیغه اره نواری برای برش آهن و فولاد معمولی
برای برش فولادهای ساختمانی، میلگرد، پروفیل و بسیاری از قطعات فولادی معمولی، تیغه بیمتال (Bi-Metal) یکی از گزینههای رایج صنعتی است. در این تیغهها، بدنه انعطافپذیر با لبه دندانهای مقاوم در برابر سایش ترکیب میشود.
هنگام خرید تیغه برای فولاد معمولی، این موارد را بررسی کنید:
- ابعاد و شکل سطح مقطع قطعه
- ضخامت یا قطر محل برش
- تعداد دندانه مناسب برای تخلیه براده
- سرعت مجاز برش برای جنس تیغه
- ظرفیت دستگاه و توان سیستم پیشروی
برای برش قطعات توپر با مقطع بزرگ، معمولاً دندانههای درشتتر فضای بیشتری برای تخلیه براده فراهم میکنند. در مقابل، برای پروفیلهای نازک و ورقها باید از دندانههای ریزتر استفاده کرد تا دندانهها هنگام ورود به قطعه درگیر شوند و ضربه شدیدی دریافت نکنند.
تیغه اره نواری برای فولاد آلیاژی و سخت
فولادهای آلیاژی بسته به ترکیب شیمیایی، عملیات حرارتی و سختی، رفتار متفاوتی هنگام برش دارند. در این کاربردها، انتخاب تیغه صرفاً بر اساس نام فولاد کافی نیست.
برای خرید دقیق باید سختی قطعه، وضعیت عملیات حرارتی، ابعاد سطح مقطع و مشخصات توصیهشده سازنده تیغه بررسی شوند. فولاد سختکاریشده ممکن است به تیغه تخصصیتر، سرعت پایینتر و کنترل دقیقتر پیشروی نیاز داشته باشد.
افزایش فشار روی تیغه برای سریعتر کردن برش، راهکار مناسبی نیست. اگر دندانهها نتوانند براده را بهدرستی جدا کنند، فشار اضافی میتواند باعث لبپریدگی دندانه، افزایش دما و کاهش عمر تیغه شود.
تیغه اره نواری برای استنلس استیل
برش فولاد زنگنزن یا استنلس استیل به کنترل دقیق شرایط برش نیاز دارد. برخی گریدهای این فولاد هنگام برش مستعد کارسختی هستند؛ یعنی در اثر تغییر شکل پلاستیک، سختی سطح افزایش پیدا میکند.
اگر تیغه روی سطح قطعه بلغزد و بهجای برادهبرداری مؤثر، اصطکاک ایجاد کند، ادامه برش دشوارتر میشود. به همین دلیل، انتخاب تیغه مناسب، تنظیم سرعت و پیشروی و تأمین خنککاری کافی اهمیت زیادی دارد.
برای این کاربرد، تیغه بیمتال مناسب یا تیغه تخصصی توصیهشده برای گرید موردنظر را انتخاب کنید. سرعت و فشار برش باید بر اساس مشخصات همان فولاد و دستورالعمل سازنده تعیین شوند.
خرید تیغه اره نواری برای پروفیل و لوله
برش پروفیل و لوله با برش میلگرد توپر تفاوت دارد. هنگام عبور تیغه از دیواره لوله، ضخامت درگیری بهصورت پیدرپی تغییر میکند؛ بنابراین، ممکن است در لحظه ورود یا خروج از دیواره، ضربه و ارتعاش ایجاد شود.
برای این قطعات، تیغه با گام متغیر دندانه میتواند انتخاب مناسبی باشد. این تیغهها با تغییر فاصله دندانهها، احتمال ایجاد ارتعاشات تکرارشونده را کاهش میدهند.
در انتخاب تیغه برای لوله و پروفیل، به این نکات توجه کنید:
- ضخامت دیواره را بهدرستی اندازه بگیرید.
- نوع مقطع، مانند گرد، مربع، مستطیل یا نبشی را مشخص کنید.
- قطعه را محکم در گیره دستگاه ببندید.
- برای برش دستهای، از حرکت یا چرخش قطعات جلوگیری کنید.
- گام دندانه را با توجه به بیشترین و کمترین ضخامت در مسیر برش انتخاب کنید.
نکته فنی: در لوله و پروفیل، ضخامت دیواره بهتنهایی همیشه برای انتخاب تیغه کافی نیست. شکل مقطع، ضخامت اجزای درگیر و نحوه ورود تیغه نیز باید بررسی شوند.
تعداد دندانه تیغه اره نواری چیست و چرا اهمیت دارد؟
یکی از مهمترین مشخصات تیغه اره نواری، تعداد دندانه در هر اینچ است که با عبارت TPI شناخته میشود. این مشخصه تعداد نوک دندانهها در طول یک اینچ از تیغه را نشان میدهد.
بهطور کلی، هرچه تعداد دندانه بیشتر باشد، فاصله دندانهها کمتر میشود. در مقابل، تیغههای کمدندانه فضای بیشتری برای جمعآوری و تخلیه براده دارند.
تفاوت این دو حالت را میتوان به شکل زیر خلاصه کرد:
- TPI بالا: مناسبتر برای مقاطع نازک و کاهش احتمال گیرکردن دندانه در لبه قطعه.
- TPI پایین: مناسبتر برای بسیاری از مقاطع ضخیم و توپر که به فضای بیشتر برای تخلیه براده نیاز دارند.
- TPI متغیر: مناسب برای کاربردهایی که کاهش ارتعاش و سازگاری با تغییرات سطح مقطع اهمیت دارد.
انتخاب تعداد دندانه فقط بر اساس نرمی یا سختی فلز انجام نمیشود. ضخامت قطعه و طول درگیری تیغه با فلز نیز از عوامل تعیینکننده هستند.
جدول انتخاب اولیه تعداد دندانه تیغه اره نواری
جدول زیر یک راهنمای اولیه برای انتخاب تیغههای رایج برش فلز است. اعداد تقریبی هستند و باید با جدول انتخاب سازنده تیغه، جنس قطعه و ظرفیت دستگاه تطبیق داده شوند.
| ضخامت یا ابعاد مؤثر در برش | بازه اولیه پیشنهادی TPI | کاربرد متداول |
|---|---|---|
| کمتر از ۳ میلیمتر | ۱۸ تا ۲۴ | ورق و دیواره بسیار نازک |
| ۳ تا ۶ میلیمتر | ۱۴ تا ۱۸ | پروفیل و لوله نازک |
| ۶ تا ۱۲ میلیمتر | ۱۰ تا ۱۴ | مقاطع سبک و برخی قطعات توپر |
| ۱۲ تا ۲۵ میلیمتر | ۸ تا ۱۰ | میلگرد و قطعات متوسط |
| ۲۵ تا ۵۰ میلیمتر | ۵ تا ۸ | قطعات توپر و مقاطع سنگینتر |
| ۵۰ تا ۱۰۰ میلیمتر | ۴ تا ۶ | میلگرد و فولاد توپر با قطر بیشتر |
| بیش از ۱۰۰ میلیمتر | ۲ تا ۴ | مقاطع بزرگ، با نیاز به بررسی تخصصی |
این بازهها برای شروع انتخاب هستند، نه نسخه قطعی برای تمام دستگاهها و فولادها. برای نمونه، تیغه مناسب یک میلگرد توپر با قطر ۳۰ میلیمتر ممکن است برای یک لوله با قطر خارجی مشابه و دیواره نازک مناسب نباشد.
همچنین، در برخی کاربردها تیغههای متغیر مانند ۴/۶ یا ۶/۱۰ TPI استفاده میشوند. این اعداد نشاندهنده بازه تغییر گام دندانه هستند و نباید آنها را با یک تعداد ثابت دندانه اشتباه گرفت.
قانون تعداد دندانههای درگیر در برش
یکی از روشهای کاربردی برای بررسی انتخاب تیغه، محاسبه تعداد دندانههایی است که همزمان در قطعه درگیر میشوند.
برای یک قطعه توپر با ضخامت مؤثر مشخص، میتوان از رابطه تقریبی زیر استفاده کرد:
تعداد دندانه درگیر ≈ ضخامت مؤثر برش بر حسب اینچ × مقدار TPI
برای تبدیل میلیمتر به اینچ، مقدار ضخامت را بر ۲۵٫۴ تقسیم کنید.
بهعنوان مثال، اگر تیغهای با ۶ TPI روی قطعه توپر با ضخامت مؤثر ۲۵٫۴ میلیمتر کار کند، تقریباً ۶ دندانه در طول ضخامت قطعه درگیر خواهند بود.
در بسیاری از کاربردهای برش فلز، حفظ درگیری چند دندانه بهصورت همزمان به کاهش ضربه روی هر دندانه کمک میکند. بااینحال، تعداد بهینه به هندسه قطعه، شکل دندانه، جنس فلز و توصیه سازنده بستگی دارد.
در لولهها، پروفیلها و مقاطع نامنظم، محاسبه ساده بالا بهتنهایی کافی نیست؛ زیرا طول درگیری تیغه در طول برش تغییر میکند.
ابعاد تیغه اره نواری را چگونه انتخاب کنیم؟
برای خرید تیغه اره نواری، تنها انتخاب جنس تیغه و تعداد دندانه کافی نیست. ابعاد تیغه باید با مشخصات فنی دستگاه هماهنگ باشد.
سه مشخصه اصلی تیغه عبارتاند از:
- طول تیغه: طول کلی نوار تیغه که باید با مدل دستگاه و فاصله فلکهها سازگار باشد.
- عرض تیغه: فاصله لبه پشتی تا نوک دندانهها که بر پایداری تیغه و قابلیت برش مستقیم تأثیر دارد.
- ضخامت تیغه: ضخامت بدنه تیغه که باید با مشخصات دستگاه و قطر فلکهها هماهنگ باشد.
هنگام خرید، مدل دستگاه اره نواری یا ابعاد دقیق تیغه قبلی را در اختیار فروشنده قرار دهید. همچنین مشخص کنید که تیغه برای برش مستقیم، قطعات توپر، پروفیل یا لوله استفاده میشود.
استفاده از تیغهای با ابعاد نامناسب میتواند باعث نصب نادرست، کاهش دقت برش و وارد شدن فشار غیرعادی به دستگاه شود.
نکته: ابعاد تیغه را از روی مشخصات فنی دستگاه یا دفترچه سازنده بررسی کنید و صرفاً بر اساس اندازه ظاهری تیغه قبلی سفارش ندهید.
خرید تیغه اره نواری بیمتال یا کاربایدی
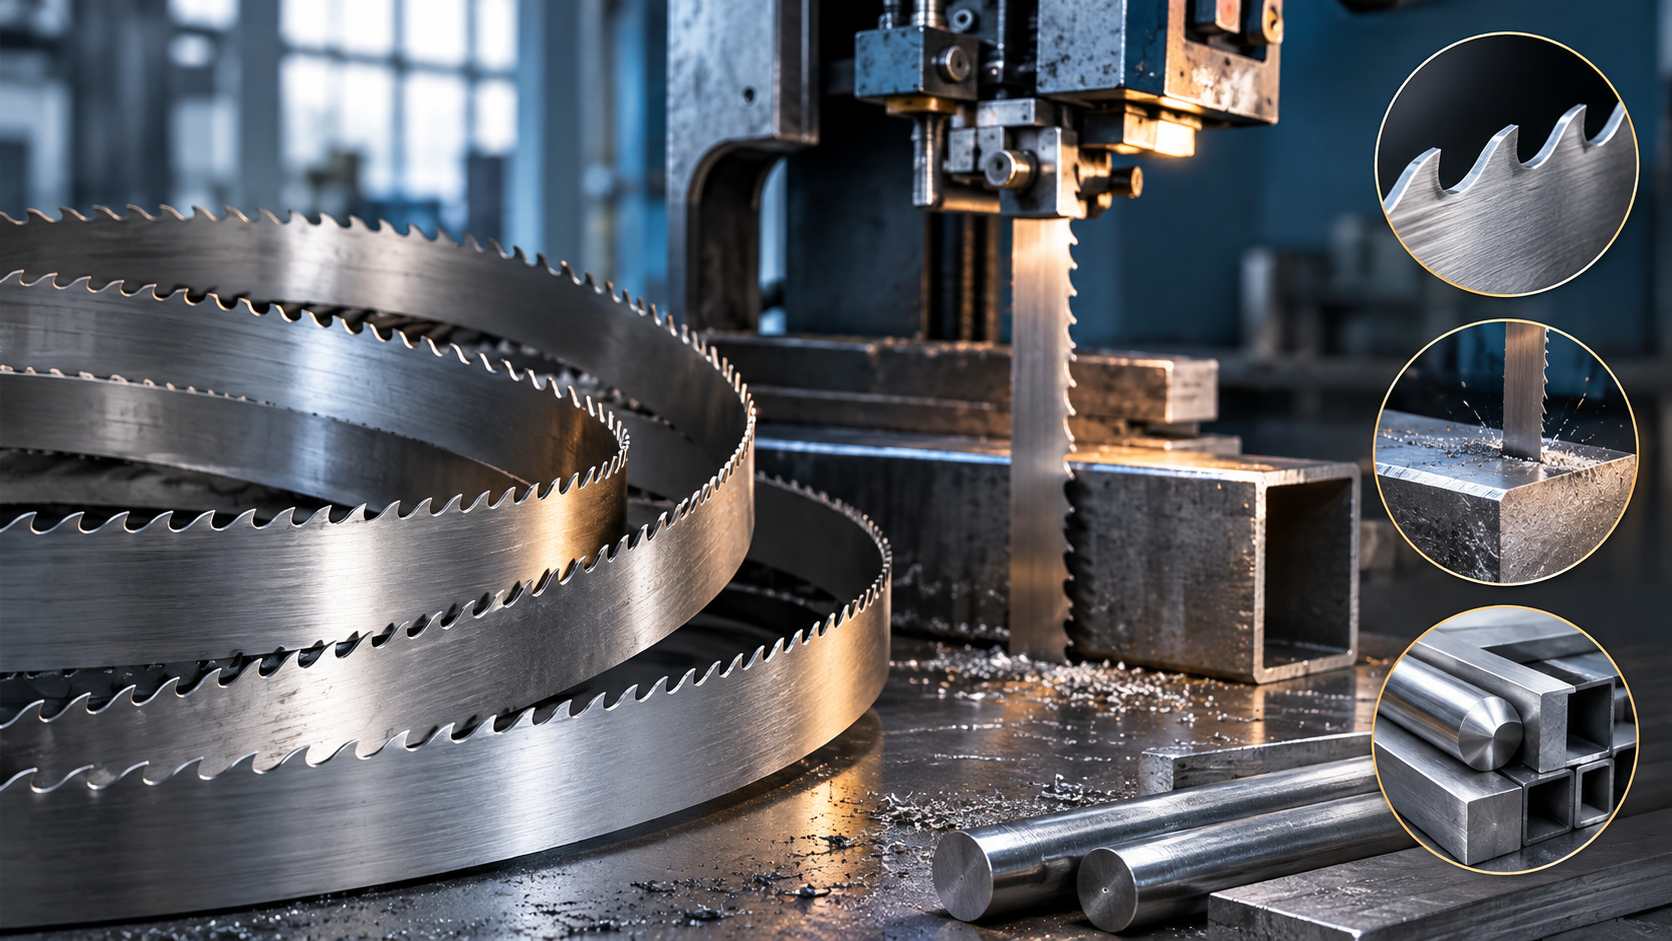
پس از تعیین گام دندانه، باید جنس تیغه را انتخاب کنید. ساختار تیغه بر مقاومت سایشی، تحمل ضربه، هزینه اولیه و عملکرد آن در برش مواد مختلف تأثیر میگذارد.
تیغه اره نواری بیمتال
تیغه بیمتال از ترکیب دو بخش با خواص متفاوت ساخته میشود. بدنه معمولاً انعطافپذیری لازم برای حرکت روی فلکهها را فراهم میکند و دندانهها از فولاد مقاومتر در برابر حرارت و سایش ساخته میشوند.
تیغههای بیمتال، بهویژه انواع دارای دندانه مناسب برای برش فلز، در بسیاری از کارگاههای صنعتی کاربرد دارند.
مزایای رایج این تیغهها عبارتاند از:
- تنوع در گام و هندسه دندانه
- عملکرد مناسب در بسیاری از کاربردهای برش فولاد
- ترکیب انعطافپذیری بدنه و مقاومت دندانه
- قابلیت استفاده در طیف متنوعی از قطعات
در میان تیغههای بیمتال، برخی مدلها با دندانههای فولاد تندبر کبالتدار مانند M42 عرضه میشوند. انتخاب چنین تیغهای باید با جنس قطعه، شرایط برش و توصیه سازنده هماهنگ باشد.
تیغه اره نواری کاربایدی
تیغههای کاربایدی برای برخی کاربردهای دشوار، تولید با حجم بالا یا برش مواد خاص طراحی میشوند. دندانههای این تیغهها میتوانند مقاومت سایشی بالایی داشته باشند، اما انتخاب آنها به شرایط ماشینکاری و پایداری سیستم برش وابسته است.
هزینه اولیه بیشتر، حساسیت به ضربه در برخی طراحیها و نیاز به تنظیمات دقیقتر از مواردی هستند که باید در تصمیمگیری بررسی شوند.
اگر قطعه کار بسیار سخت، ساینده یا دارای مشخصات ویژه است، پیش از خرید تیغه کاربایدی، سازگاری آن با دستگاه و ماده موردنظر را از سازنده یا تأمینکننده تخصصی بررسی کنید.
کدام تیغه برای کارگاه شما مناسبتر است؟
اگر بیشتر با فولاد معمولی، میلگرد و پروفیل سروکار دارید، تیغه بیمتال مناسب کاربرد شما میتواند انتخاب اقتصادی و کاربردی باشد. در مقابل، برای برش مواد خاص یا تولید سنگین، ممکن است تیغه تخصصیتر بازدهی بهتری داشته باشد.
برای تصمیمگیری درست، فقط قیمت خرید تیغه را مقایسه نکنید. هزینه هر برش، تعداد قطعات قابل برش، زمان توقف دستگاه، کیفیت سطح برش و هزینه تعویض تیغه نیز اهمیت دارند.
سرعت برش اره نواری برای آهن و فولاد
سرعت برش اره نواری، سرعت حرکت خطی تیغه هنگام عبور از قطعه است و معمولاً با متر بر دقیقه بیان میشود. مقدار مناسب به جنس و سختی فلز، نوع تیغه، ابعاد قطعه و شرایط دستگاه بستگی دارد.
سرعت بالا همیشه به معنای تولید بیشتر نیست. اگر سرعت از محدوده مناسب خارج شود، دمای دندانه افزایش پیدا میکند و سایش تیغه میتواند سریعتر اتفاق بیفتد. از سوی دیگر، سرعت بسیار پایین ممکن است زمان تولید را افزایش دهد و در شرایط نامناسب، برادهبرداری مؤثر را مختل کند.
سرعت برش مناسب برای فولاد معمولی
برای تعیین سرعت مناسب فولاد معمولی، ابتدا مشخصات تیغه و جدول برش سازنده را بررسی کنید. سپس با توجه به قطر یا ضخامت قطعه، توان دستگاه، خنککاری و کیفیت مورد انتظار، سرعت را تنظیم کنید.
هنگام تغییر شرایط برش، سرعت را ناگهانی و بدون بررسی افزایش ندهید. بهتر است تنظیمات در محدوده توصیهشده انجام شوند و نتیجه هر تغییر از نظر زمان برش، شکل براده و وضعیت دندانهها ارزیابی شود.
سرعت برش مناسب برای استنلس استیل
در بسیاری از گریدهای استنلس استیل، کنترل حرارت و جلوگیری از کارسختی اهمیت زیادی دارد. بنابراین، استفاده از سرعت و پیشروی متناسب با گرید فولاد ضروری است.
اگر تیغه روی سطح قطعه میلغزد و براده مناسبی تولید نمیکند، صرفاً افزایش سرعت راهحل مطمئنی نیست. در این شرایط، وضعیت تیزی دندانهها، فشار پیشروی، روانکاری و انتخاب تیغه را بررسی کنید.
سرعت برش مناسب برای فولاد آلیاژی
برای فولاد آلیاژی، سختی و شرایط عملیات حرارتی میتوانند محدوده سرعت مناسب را بهطور قابل توجهی تغییر دهند. دو قطعه با ابعاد یکسان، اما سختی متفاوت، الزاماً با تنظیمات یکسان برش مناسبی نخواهند داشت.
به همین دلیل، برای انتخاب سرعت برش فولاد آلیاژی باید مشخصات دقیق متریال و توصیه سازنده تیغه در اولویت باشند.
توجه: ارائه یک عدد ثابت برای سرعت برش تمام انواع آهن و فولاد، از نظر فنی صحیح نیست. سرعت نهایی باید بر اساس جدول سازنده تیغه و شرایط واقعی دستگاه تعیین شود.
تفاوت سرعت برش و نرخ پیشروی در اره نواری
سرعت برش و نرخ پیشروی دو پارامتر متفاوت هستند. سرعت برش به سرعت حرکت تیغه مربوط میشود، اما نرخ پیشروی میزان حرکت تیغه به داخل قطعه در واحد زمان را نشان میدهد.
ممکن است تیغه با سرعت مناسب حرکت کند، اما فشار پیشروی بیش از حد باشد. در این حالت، دندانهها بار زیادی تحمل میکنند و احتمال لبپریدگی یا شکست آنها افزایش مییابد.
از طرف دیگر، پیشروی بسیار کم میتواند باعث شود دندانهها بهجای جدا کردن براده، روی سطح فلز اصطکاک ایجاد کنند. این وضعیت بهخصوص در مواد مستعد کارسختی میتواند مشکلساز باشد.
برای تنظیم این دو پارامتر، به نکات زیر توجه کنید:
- ابتدا تیغه مناسب جنس و ابعاد قطعه را انتخاب کنید.
- سرعت برش را بر اساس مشخصات تیغه تنظیم کنید.
- نرخ پیشروی را با توجه به مقاومت قطعه و توان دستگاه تنظیم کنید.
- شکل و اندازه برادهها را در طول برش بررسی کنید.
- پس از تغییر تنظیمات، کیفیت سطح برش و وضعیت دندانهها را ارزیابی کنید.
هدف، رسیدن به تعادل بین سرعت تولید، کیفیت برش و عمر تیغه است؛ نه صرفاً کاهش زمان برش یک قطعه.
نقش خنککاری در افزایش عمر تیغه اره نواری
در برش فلز، اصطکاک و تغییر شکل ماده هنگام برادهبرداری باعث تولید حرارت میشوند. اگر گرما بهدرستی کنترل نشود، لبه برنده دندانهها سریعتر فرسوده میشود و ممکن است کیفیت برش افت کند.
مایع خنککننده مناسب میتواند به کاهش حرارت، روانکاری محل تماس و انتقال برادهها کمک کند. البته نوع سیال و روش استفاده از آن باید با جنس قطعه، نوع تیغه و دستورالعمل سازنده سازگار باشد.
برای عملکرد مناسب سیستم خنککاری، موارد زیر را بررسی کنید:
- مایع به ناحیه واقعی برش برسد.
- دبی و غلظت سیال مطابق توصیه سازنده باشد.
- مسیر نازلها مسدود نشده باشد.
- مخزن و فیلترها بهصورت دورهای تمیز شوند.
- کیفیت و وضعیت مایع خنککننده کنترل شود.
در صورت استفاده از سیستم خنککاری، تنها روشن بودن پمپ کافی نیست. اگر سیال به محل تماس دندانه و قطعه نرسد، اثر مورد انتظار ایجاد نخواهد شد.
چگونه عمر تیغه اره نواری را افزایش دهیم؟
عمر تیغه به یک عامل محدود نمیشود. انتخاب صحیح، نصب اصولی، تنظیم دستگاه، خنککاری و روش کار اپراتور در کنار هم نتیجه را تعیین میکنند.
۱. تیغه را متناسب با قطعه انتخاب کنید
تیغه نامناسب، حتی روی دستگاه سالم، میتواند بهسرعت آسیب ببیند. پیش از خرید، جنس قطعه، ابعاد، شکل سطح مقطع و شرایط تولید را مشخص کنید.
۲. کشش تیغه را مطابق دستورالعمل تنظیم کنید
کشش کم میتواند باعث انحراف تیغه و کاهش دقت برش شود. در مقابل، کشش بیش از حد نیز به تیغه، فلکهها و اجزای دستگاه فشار وارد میکند.
تنظیم کشش باید با ابزار و روش توصیهشده سازنده انجام شود. از تخمین چشمی یا افزایش بیدلیل کشش خودداری کنید.
۳. تیغه را بهدرستی نصب کنید
جهت حرکت دندانهها، وضعیت قرارگیری تیغه روی فلکهها و تنظیم گایدها را بررسی کنید. نصب نادرست میتواند باعث حرکت نامناسب تیغه، سایش غیرعادی و کاهش کیفیت برش شود.
۴. قطعه کار را محکم مهار کنید
حرکت قطعه هنگام برش، بهویژه در لوله، پروفیل و قطعات گرد، میتواند ضربه ناگهانی به دندانهها وارد کند.
پیش از شروع کار، گیره و سطح تماس قطعه را بررسی کنید. هنگام برش دستهای، از مهار مطمئن تمام قطعات اطمینان حاصل کنید.
۵. سرعت و پیشروی را هماهنگ کنید
اگر دندانهها تحت فشار بیش از حد باشند، احتمال شکست و سایش افزایش پیدا میکند. در مقابل، پیشروی ناکافی نیز میتواند اصطکاک ایجاد کند.
تغییرات تنظیمات باید مرحلهای و بر اساس توصیه سازنده انجام شوند.
۶. از خنککاری مناسب استفاده کنید
کنترل حرارت و تخلیه براده به حفظ عملکرد دندانهها کمک میکند. نوع مایع و روش خنککاری را با شرایط برش و دستورالعمل دستگاه تطبیق دهید.
۷. دوره آببندی تیغه نو را رعایت کنید
برخی تیغههای نو برای رسیدن به عملکرد پایدار به دوره آببندی نیاز دارند. در این مرحله، نحوه تنظیم پیشروی و سرعت باید مطابق دستورالعمل سازنده باشد.
اعمال فشار بیش از حد روی دندانههای نو میتواند باعث لبپریدگی زودهنگام شود. روش آببندی برای تمام تیغهها یکسان نیست؛ بنابراین، دستورالعمل همان مدل را ملاک قرار دهید.
۸. برادهها را بررسی کنید
برادهها اطلاعات مفیدی درباره وضعیت برش ارائه میدهند. شکل، اندازه و رنگ آنها میتواند به تشخیص اولیه فشار پیشروی نامناسب، تولید حرارت یا مشکل تخلیه براده کمک کند.
بااینحال، رنگ براده بهتنهایی معیار قطعی نیست. برای تشخیص درست، باید وضعیت تیغه، تنظیمات دستگاه و کیفیت سطح برش نیز بررسی شوند.
تفاوت تیغه اره نواری M42 و M51 چیست؟
تیغههای اره نواری M42 و M51 از انواع تیغههای بیمتال هستند که برای کاربردهای مختلف برش فلزات صنعتی استفاده میشوند. تفاوت اصلی این دو تیغه به ترکیب آلیاژی دندانهها، مقاومت در برابر حرارت و شرایط کاری آنها مربوط میشود.
تیغه M42 در بسیاری از کاربردهای عمومی برش فولاد، آهن و قطعات صنعتی عملکرد مناسبی دارد. این تیغه برای کارگاههایی که با طیف متنوعی از قطعات فولادی سروکار دارند، یکی از گزینههای رایج محسوب میشود.
تیغه M51 برای برخی کاربردهای دشوارتر، از جمله برش فولادهای آلیاژی و مواد سختتر، طراحی شده است. بااینحال، انتخاب آن باید بر اساس سختی قطعه، مشخصات دستگاه و توصیه سازنده انجام شود.
| ویژگی | تیغه M42 | تیغه M51 |
|---|---|---|
| کاربرد رایج | برش عمومی فولاد | برخی کاربردهای دشوارتر |
| مقاومت حرارتی | مناسب کاربردهای متداول | بالاتر در شرایط طراحیشده |
| انتخاب برای فولاد آلیاژی | وابسته به سختی و شرایط برش | قابل بررسی برای کاربردهای تخصصی |
| معیار خرید | جنس قطعه و حجم کار | سختی قطعه و شرایط ماشینکاری |
هیچکدام از این دو تیغه برای تمام کاربردها بهترین انتخاب نیستند. پیش از خرید، گرید فولاد، سختی قطعه، گام دندانه و شرایط برش را بررسی کنید.
علت شکستن دندانه تیغه اره نواری چیست؟
شکستن دندانهها یکی از نشانههای رایج تنظیم نامناسب یا انتخاب نادرست تیغه است. در بسیاری از موارد، علت اصلی فقط کیفیت تیغه نیست؛ بلکه شرایط استفاده نیز در خرابی نقش دارد.
مهمترین عوامل عبارتاند از:
- انتخاب TPI نامناسب برای ضخامت قطعه
- وارد شدن ضربه شدید هنگام شروع برش
- فشار پیشروی بیش از حد
- مهار نامناسب قطعه کار
- کشش یا تنظیم نادرست تیغه
- تنظیم نبودن گایدها و فلکهها
- تخلیه نامناسب براده
- استفاده از تیغه فرسوده یا نامتناسب با جنس قطعه
برای مثال، اگر از تیغه بسیار درشتدندانه برای پروفیل نازک استفاده کنید، ممکن است تعداد دندانههای درگیر کافی نباشد. در این وضعیت، دندانهها هنگام ورود به دیواره قطعه ضربه میخورند و احتمال کنده شدن آنها افزایش مییابد.
در مقابل، اگر تیغه بسیار ریزدندانه برای قطعه توپر و ضخیم استفاده شود، فضای بین دندانهها ممکن است برای تخلیه حجم براده کافی نباشد. تجمع براده و افزایش حرارت، شرایط برش را نامناسب میکند.
علت کج بریدن اره نواری و ارتباط آن با تیغه
کج بریدن قطعه همیشه به معنی نامناسب بودن تیغه نیست. این مشکل ممکن است از انتخاب نادرست تیغه، فرسودگی دندانهها، تنظیم گایدها، کشش نامناسب، انحراف فلکهها یا مهار ضعیف قطعه ناشی شود.
برای بررسی علت، ابتدا تیغه را از نظر شکستگی یا سایش نامتقارن کنترل کنید. سپس وضعیت گیره، گایدها، کشش تیغه و عمود بودن مسیر برش را بررسی کنید.
اگر مشکل پس از تعویض تیغه همچنان ادامه دارد، احتمال وجود ایراد در تنظیمات مکانیکی دستگاه را جدی بگیرید. در چنین شرایطی، تنظیم مجدد تیغه بدون بررسی دستگاه ممکن است مشکل را برطرف نکند.
قیمت تیغه اره نواری به چه عواملی بستگی دارد؟
قیمت تیغه اره نواری با توجه به مشخصات فنی، جنس دندانهها و نوع کاربرد آن متفاوت است. هنگام بررسی قیمت، باید علاوه بر هزینه اولیه، عملکرد تیغه در شرایط واقعی کارگاه را نیز در نظر بگیرید.
مهمترین عوامل مؤثر بر قیمت تیغه اره نواری عبارتاند از:
- جنس تیغه: تیغههای بیمتال و کاربایدی از نظر ساختار، کاربرد و هزینه اولیه تفاوت دارند.
- نوع دندانه: گام ثابت یا متغیر و هندسه دندانهها بر کاربرد تیغه تأثیر میگذارند.
- ابعاد تیغه: طول، عرض و ضخامت تیغه از مشخصات مهم در تعیین قیمت هستند.
- برند و کیفیت ساخت: کیفیت مواد اولیه و فرآیند تولید میتواند بر قیمت و عملکرد تیغه تأثیر بگذارد.
- نوع کاربرد: تیغه مورد استفاده برای برش فولاد معمولی ممکن است با تیغه مناسب مواد سخت یا کاربردهای سنگین متفاوت باشد.
برای مقایسه دقیق قیمتها، مشخصات فنی تیغهها را یکسان در نظر بگیرید. همچنین تعداد برش مفید، کیفیت سطح برش و هزینه تعویض تیغه را بررسی کنید تا بتوانید گزینه اقتصادیتری انتخاب کنید.
اشتباهات رایج هنگام خرید تیغه اره نواری
برخی اشتباهات باعث میشوند خریدار تیغهای تهیه کند که با وجود کیفیت مناسب، عملکرد مطلوبی روی دستگاه ندارد.
انتخاب تیغه فقط بر اساس قیمت: تیغه ارزانتر لزوماً هزینه نهایی کمتری ایجاد نمیکند. تعداد برش قابل انجام و زمان توقف دستگاه نیز باید محاسبه شوند.
نادیده گرفتن ابعاد قطعه: انتخاب TPI بر اساس نام فلز، بدون توجه به ضخامت و شکل مقطع، میتواند باعث افت عملکرد شود.
بیتوجهی به مشخصات دستگاه: طول، عرض و ضخامت تیغه باید با دستگاه سازگار باشند. انتخاب نادرست ابعاد میتواند نصب و عملکرد تیغه را مختل کند.
استفاده از یک تیغه برای تمام قطعات: اگر کارگاه با قطعات بسیار متفاوت سروکار دارد، یک تیغه ثابت ممکن است برای تمام آنها بهترین گزینه نباشد.
افزایش فشار برای سرعت بیشتر: فشار بیشتر همیشه تولید را افزایش نمیدهد و ممکن است موجب خرابی زودهنگام دندانهها شود.
راهنمای خرید تیغه اره نواری مناسب برای کارگاه
برای خرید تیغه اره نواری، اطلاعات قطعه و دستگاه را پیش از سفارش آماده کنید. این کار احتمال انتخاب اشتباه را کاهش میدهد و به تأمینکننده کمک میکند گزینه مناسبتری پیشنهاد دهد.
پیش از خرید، این موارد را مشخص کنید:
- جنس و گرید فلز مورد برش
- قطر، ضخامت یا ابعاد مقطع
- توپر بودن یا توخالی بودن قطعه
- نوع تیغه موردنیاز و گام دندانه
- ابعاد استاندارد تیغه برای دستگاه
- سرعت و ظرفیت کاری دستگاه
- حجم تولید روزانه و تعداد برش مورد انتظار
- نوع سیستم خنککاری و شرایط کارگاه
اگر مشخصات دقیق فولاد یا تیغه موردنیاز را نمیدانید، نمونه قطعه، اطلاعات دستگاه و مشخصات برش را در اختیار تأمینکننده متخصص قرار دهید. انتخاب بر اساس این اطلاعات، معمولاً دقیقتر از سفارش صرفاً بر مبنای اندازه ظاهری تیغه است.
چگونه هزینه هر برش را کاهش دهیم؟
برای مدیریت هزینه، قیمت اولیه تیغه را بهتنهایی معیار قرار ندهید. تیغهای که قیمت بیشتری دارد، در صورت افزایش تعداد برش مفید و کاهش توقف دستگاه، ممکن است هزینه نهایی کمتری ایجاد کند.
یک روش کاربردی برای ارزیابی عملکرد تیغه، محاسبه هزینه مصرف تیغه به ازای هر برش است:
هزینه تیغه به ازای هر برش = قیمت تیغه ÷ تعداد برش مفید
برای مثال، اگر یک تیغه با قیمت ۲ میلیون تومان بتواند ۴۰۰ برش انجام دهد، هزینه مصرف تیغه برای هر برش ۵ هزار تومان خواهد بود. اگر تیغه دیگری با قیمت ۲٫۵ میلیون تومان، ۶۰۰ برش انجام دهد، این هزینه به حدود ۴۱۶۷ تومان میرسد.
این محاسبه ساده فقط هزینه خود تیغه را در نظر میگیرد. برای ارزیابی دقیقتر باید زمان تعویض، توقف دستگاه، ضایعات قطعه، هزینه نیروی کار و کیفیت برش نیز محاسبه شوند.
بنابراین، بهترین تیغه الزاماً ارزانترین یا گرانترین تیغه نیست؛ بلکه گزینهای است که در شرایط واقعی کارگاه، کیفیت و هزینه قابلقبولی ایجاد کند.
قیمت و خرید تیغه اره نواری در اصفهان
برای اطلاع از قیمت اره نواری و انتخاب دستگاه متناسب با نیاز کارگاه، باید عواملی مانند ظرفیت برش، توان موتور، نوع سیستم حرکتی، کیفیت ساخت و امکانات دستگاه را بررسی کنید. همچنین قیمت اره نواری در اصفهان ممکن است با توجه به مدل دستگاه، مشخصات فنی، شرایط سفارش و خدمات ارائهشده متفاوت باشد.
هنگام خرید اره نواری، علاوه بر قیمت اولیه، به دقت برش، دوام قطعات، دسترسی به خدمات پس از فروش و تناسب ظرفیت دستگاه با حجم تولید توجه کنید. اگر قصد خرید اره نواری در اصفهان را دارید، بهتر است پیش از سفارش، مشخصات فنی و کاربرد موردنظر خود را با کارشناسان فروش بررسی کنید تا دستگاه مناسبی برای برش آهن، فولاد، پروفیل و سایر قطعات فلزی انتخاب کنید.
برای دریافت اطلاعات بیشتر درباره مشخصات دستگاهها، استعلام قیمت و راهنمایی پیش از خرید، از طریق صفحه تماس با ما با کارشناسان فروش ارتباط بگیرید.
جمعبندی
بهترین تیغه اره نواری، تیغهای است که با جنس فلز، ابعاد قطعه، نوع مقطع و مشخصات دستگاه هماهنگ باشد. برای انتخاب دقیق، ابتدا جنس و شکل قطعه را مشخص کنید؛ سپس گام دندانه، جنس تیغه، سرعت برش و نرخ پیشروی را مطابق دستورالعمل سازنده تنظیم کنید.
تیغه بیمتال مناسب میتواند برای برش بسیاری از فولادهای معمولی گزینهای کاربردی باشد. در برش لوله و پروفیل نیز انتخاب صحیح TPI و بررسی تیغه با گام متغیر اهمیت دارد. همچنین هنگام برش فولادهای آلیاژی و استنلس استیل باید سختی و ویژگیهای متریال را در نظر بگیرید.
در نهایت، نصب صحیح، کشش استاندارد، مهار مطمئن قطعه و خنککاری مناسب، مکمل انتخاب درست تیغه هستند. با رعایت این اصول میتوانید کیفیت برش را بهبود دهید، از خرابی زودهنگام تیغه جلوگیری کنید و هزینه تمامشده تولید را کاهش دهید.

