
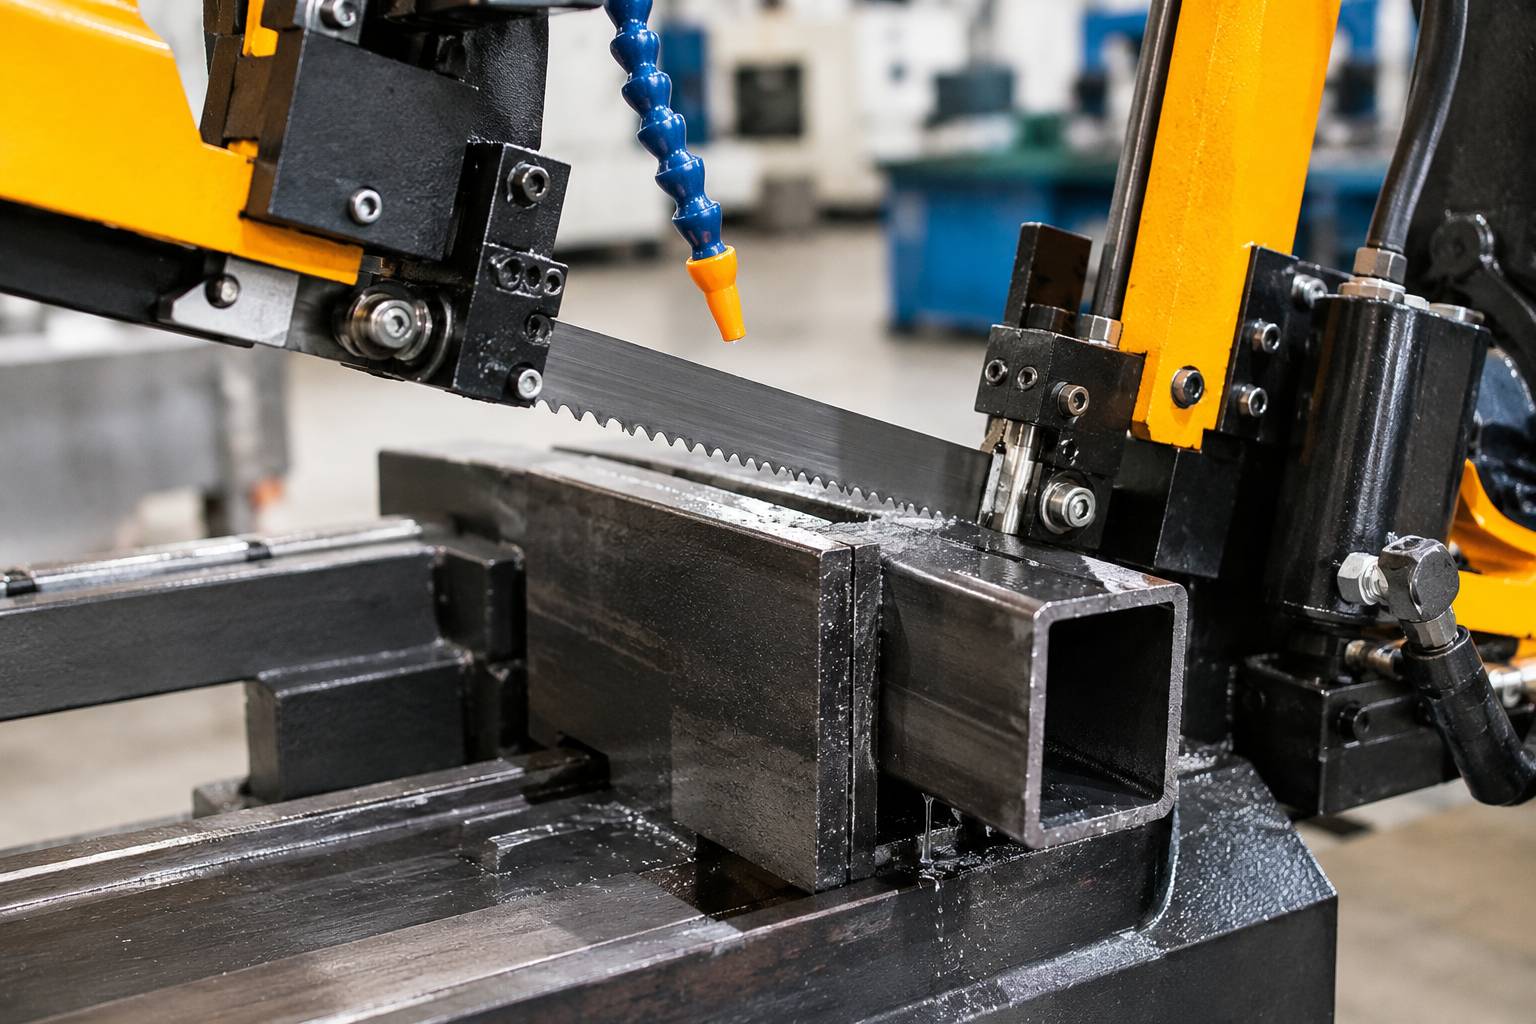
علت کج بریدن دستگاه اره نواری یکی از مشکلات رایج در برش قطعات فلزی است که میتواند دقت کار را کاهش دهد، ضایعات تولید را افزایش دهد و هزینههای نگهداری دستگاه را بالا ببرد. این مشکل معمولاً به فرسودگی تیغه، تنظیم نبودن کشش، خرابی راهنماها، انتخاب سرعت نامناسب یا مهار نادرست قطعه کار مربوط میشود.
اگر دستگاه هنگام برش میلگرد، لوله، قوطی یا پروفیل فلزی از مسیر مستقیم خارج میشود، باید وضعیت تیغه و تنظیمات دستگاه را بررسی کنید. شناسایی صحیح علت کج بریدن دستگاه اره نواری به شما کمک میکند تا مشکل را برطرف کنید و از تعویض غیرضروری قطعات جلوگیری شود.
در ادامه، مهمترین دلایل انحراف تیغه، روشهای عیبیابی و راهکارهای افزایش دقت برش را بررسی میکنیم.
علت کج بریدن دستگاه اره نواری چیست؟
کج بریدن اره نواری زمانی اتفاق میافتد که تیغه هنگام عبور از قطعه کار، مسیر مستقیم خود را حفظ نمیکند. در این شرایط، سطح برش ممکن است زاویه نامناسبی داشته باشد یا دو طرف قطعه پس از برش همراستا نباشند.
برای مثال، ممکن است دستگاه در ابتدای برش عملکرد مناسبی داشته باشد، اما با افزایش عمق برش، تیغه به یک سمت منحرف شود. گاهی نیز سطح برش در قسمت بالایی و پایینی قطعه زاویه متفاوتی پیدا میکند.
مهمترین دلایل کج بریدن دستگاه اره نواری عبارتاند از:
- کندی، فرسودگی یا آسیبدیدگی تیغه
- تنظیم نبودن کشش تیغه اره نواری
- تنظیم نادرست راهنماهای تیغه
- انتخاب سرعت برش نامناسب
- تنظیم نبودن نیروی پیشروی
- مهار نامناسب قطعه کار
- خرابی یا ناهمراستایی چرخهای دستگاه
- انتخاب تیغه نامناسب برای جنس و ابعاد قطعه
- فرسودگی بلبرینگها و اجزای مکانیکی
- عملکرد نامناسب سیستم خنککننده
این عوامل ممکن است بهتنهایی یا همزمان باعث کاهش کیفیت برش شوند. بنابراین، بهتر است دستگاه را مرحلهبهمرحله بررسی کنید و از تغییر تصادفی تنظیمات بپرهیزید.
۱. فرسودگی تیغه؛ یکی از دلایل کج بریدن دستگاه اره نواری
فرسودگی یا آسیبدیدگی دندانهها یکی از دلایل رایج انحراف تیغه هنگام برش فلز است. تیغه در طول کار تحت فشار و اصطکاک قرار میگیرد و با افزایش ساعات استفاده، ممکن است دندانههای آن کند، لبپر یا شکسته شوند.
در این شرایط، تیغه نمیتواند بهصورت یکنواخت برادهبرداری کند و احتمال انحراف آن از مسیر مستقیم افزایش مییابد.
نشانههای خرابی تیغه
- افزایش زمان موردنیاز برای برش
- ایجاد سطح برش زبر یا موجدار
- شنیدن صدای غیرعادی هنگام برش
- مشاهده دندانههای شکسته یا ساییدهشده
- افزایش فشار موردنیاز برای پیشروی تیغه
راهکار رفع مشکل
ابتدا دستگاه را خاموش کنید و پس از توقف کامل تیغه، وضعیت دندانهها و بدنه آن را بررسی کنید. اگر تیغه ترکخورده یا آسیب جدی دیده است، آن را تعویض کنید.
در صورتی که تیغه سالم باشد، مشخصات آن را با جنس فلز، ابعاد قطعه و شرایط برش تطبیق دهید. انتخاب نامناسب تیغه نیز میتواند باعث انحراف مسیر برش شود.
۲. تنظیم نبودن کشش تیغه اره نواری
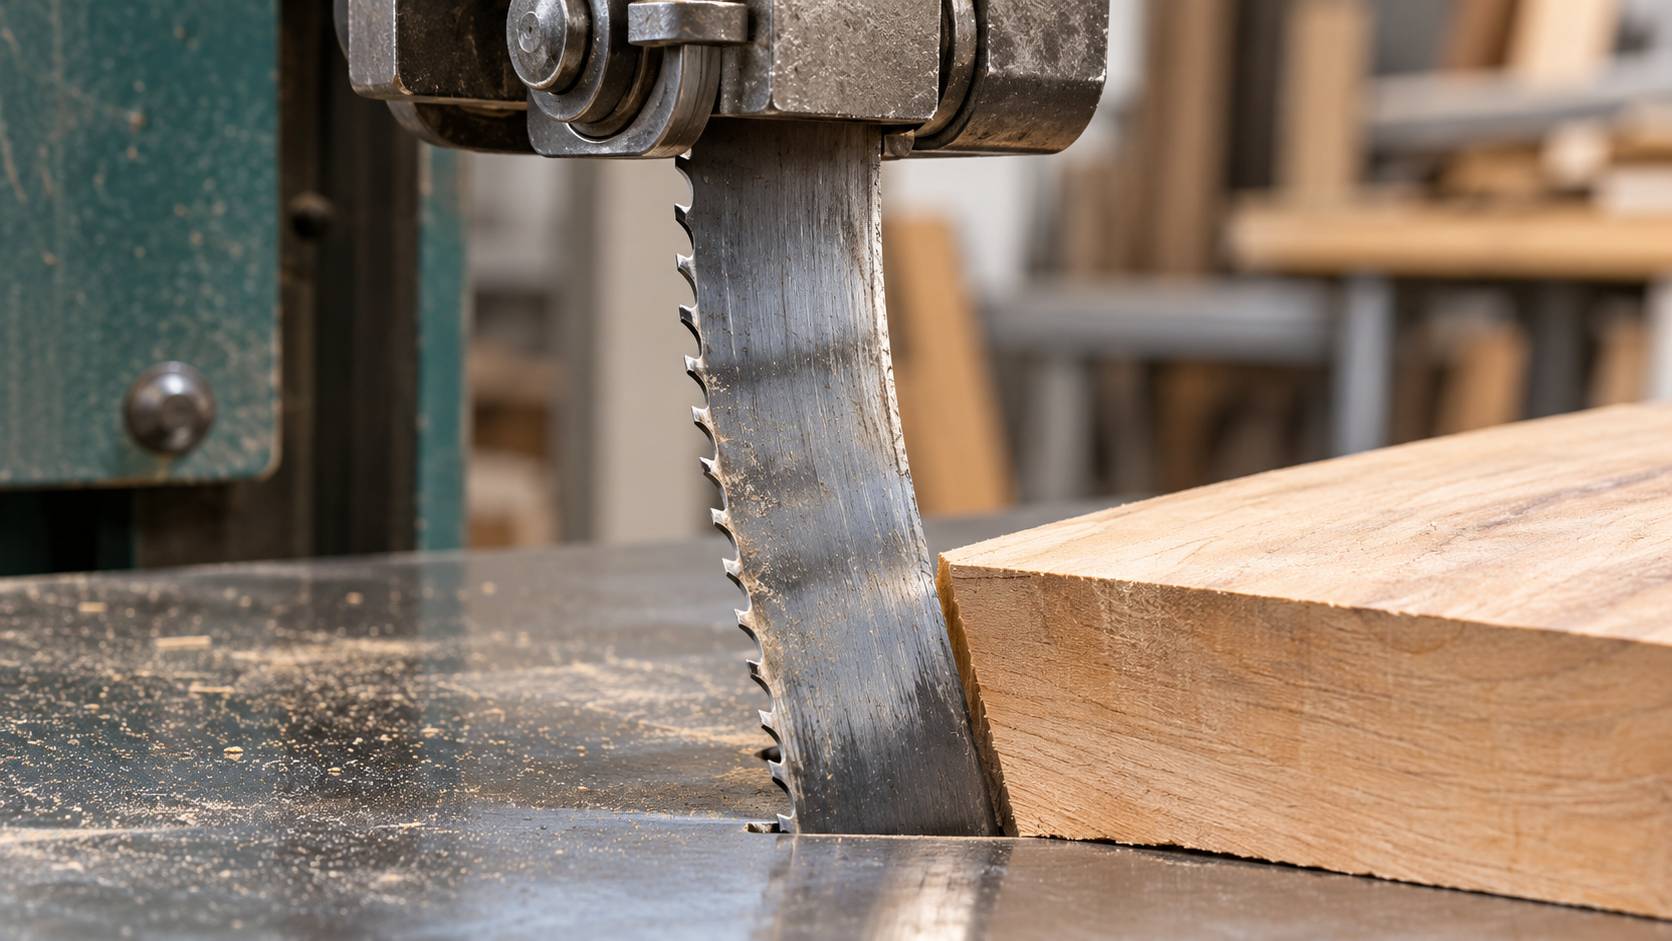
کشش تیغه نقش مهمی در حفظ پایداری و مسیر حرکت آن دارد. اگر کشش کمتر از مقدار توصیهشده باشد، تیغه ممکن است هنگام ورود به قطعه کار خم شود و از مسیر مستقیم خارج شود.
از طرف دیگر، کشش بیش از حد نیز فشار زیادی به تیغه و اجزای دستگاه وارد میکند و خطر پارگی را افزایش میدهد.
راهکار رفع مشکل
کشش تیغه را مطابق دفترچه راهنمای سازنده و مشخصات دستگاه تنظیم کنید. از حدس زدن میزان کشش یا سفت کردن بیش از اندازه تیغه خودداری کنید.
همچنین، سیستم کشش را از نظر لقی، خرابی یا نقص مکانیکی بررسی کنید. تنظیم صحیح کشش میتواند به افزایش پایداری تیغه و بهبود دقت برش کمک کند.
۳. تنظیم نبودن راهنماهای تیغه و انحراف برش
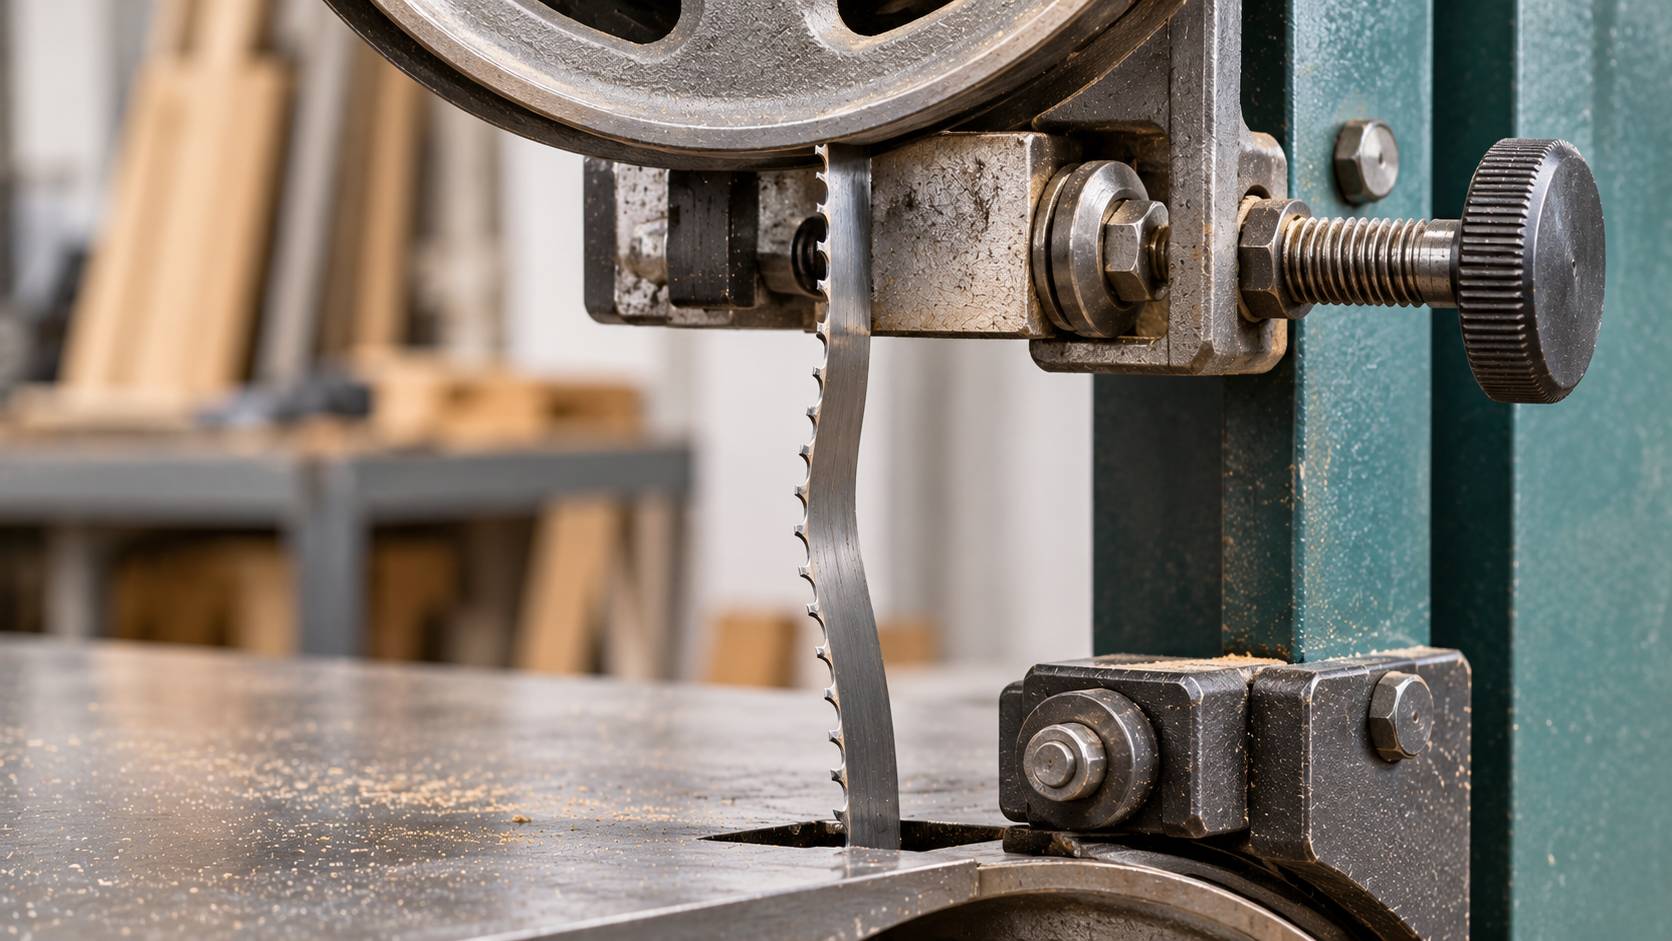
راهنماهای تیغه، حرکت آن را در مسیر مشخص حفظ میکنند و مانع انحراف بیش از حد میشوند. فاصله نامناسب راهنماها یا تنظیم نادرست آنها میتواند پایداری تیغه را کاهش دهد.
اگر راهنماها بیش از حد از قطعه کار فاصله داشته باشند، طول آزاد تیغه افزایش پیدا میکند و احتمال انحراف بیشتر میشود. تماس نامناسب راهنماها با تیغه نیز میتواند اصطکاک و سایش ایجاد کند.
راهکار رفع مشکل
ابتدا راهنماها را از نظر لقی، شکستگی و سایش غیرعادی بررسی کنید. سپس فاصله و موقعیت آنها را مطابق دستورالعمل سازنده تنظیم کنید.
تنظیم صحیح راهنماها، بهویژه هنگام برش قطعات با ابعاد متفاوت، به حفظ مسیر تیغه و افزایش دقت برش کمک میکند.
۴. سرعت برش نامناسب چه تأثیری بر کج بریدن اره نواری دارد؟
سرعت برش باید با جنس فلز، نوع تیغه، ابعاد قطعه و شرایط کاری دستگاه تناسب داشته باشد. انتخاب سرعت نامناسب میتواند باعث افزایش حرارت، فرسودگی دندانهها و کاهش پایداری تیغه شود.
برای مثال، سرعت بیش از حد هنگام برش برخی فولادها ممکن است دمای تیغه را افزایش دهد و عمر مفید آن را کاهش دهد. اگر این وضعیت با نیروی پیشروی زیاد همراه شود، احتمال انحراف تیغه نیز بیشتر میشود.
راهکار رفع مشکل
سرعت برش را بر اساس توصیه سازنده دستگاه و تیغه و متناسب با جنس قطعه تنظیم کنید. برای همه فلزات نمیتوان از یک سرعت ثابت استفاده کرد.
پس از تنظیم سرعت، کیفیت سطح برش، صدای دستگاه و وضعیت برادهها را بررسی کنید. تغییرات را بهصورت کنترلشده انجام دهید تا بتوانید تأثیر هر تنظیم را ارزیابی کنید.
۵. تنظیم نبودن نیروی پیشروی تیغه
نیروی پیشروی، فشاری است که هنگام برش به تیغه وارد میشود تا دندانهها در قطعه کار نفوذ کنند. اگر این نیرو بیش از حد باشد، تیغه ممکن است خم شود یا مسیر مستقیم خود را از دست بدهد.
پیشروی بسیار کم نیز همیشه مناسب نیست؛ زیرا میتواند زمان برش را افزایش دهد و در شرایط نامناسب، باعث سایش بیشتر دندانهها شود.
راهکار رفع مشکل
نیروی پیشروی را متناسب با جنس فلز، ابعاد مقطع، مشخصات تیغه و ظرفیت دستگاه تنظیم کنید. هنگام برش قطعات ضخیم یا سخت، از افزایش ناگهانی فشار خودداری کنید.
اگر دستگاه دارای سیستم پیشروی هیدرولیکی است، عملکرد سیستم کنترل و تنظیم فشار را نیز بررسی کنید. نوسان غیرعادی در حرکت بازوی دستگاه میتواند بر یکنواختی برش تأثیر بگذارد.
۶. مهار نامناسب قطعه کار
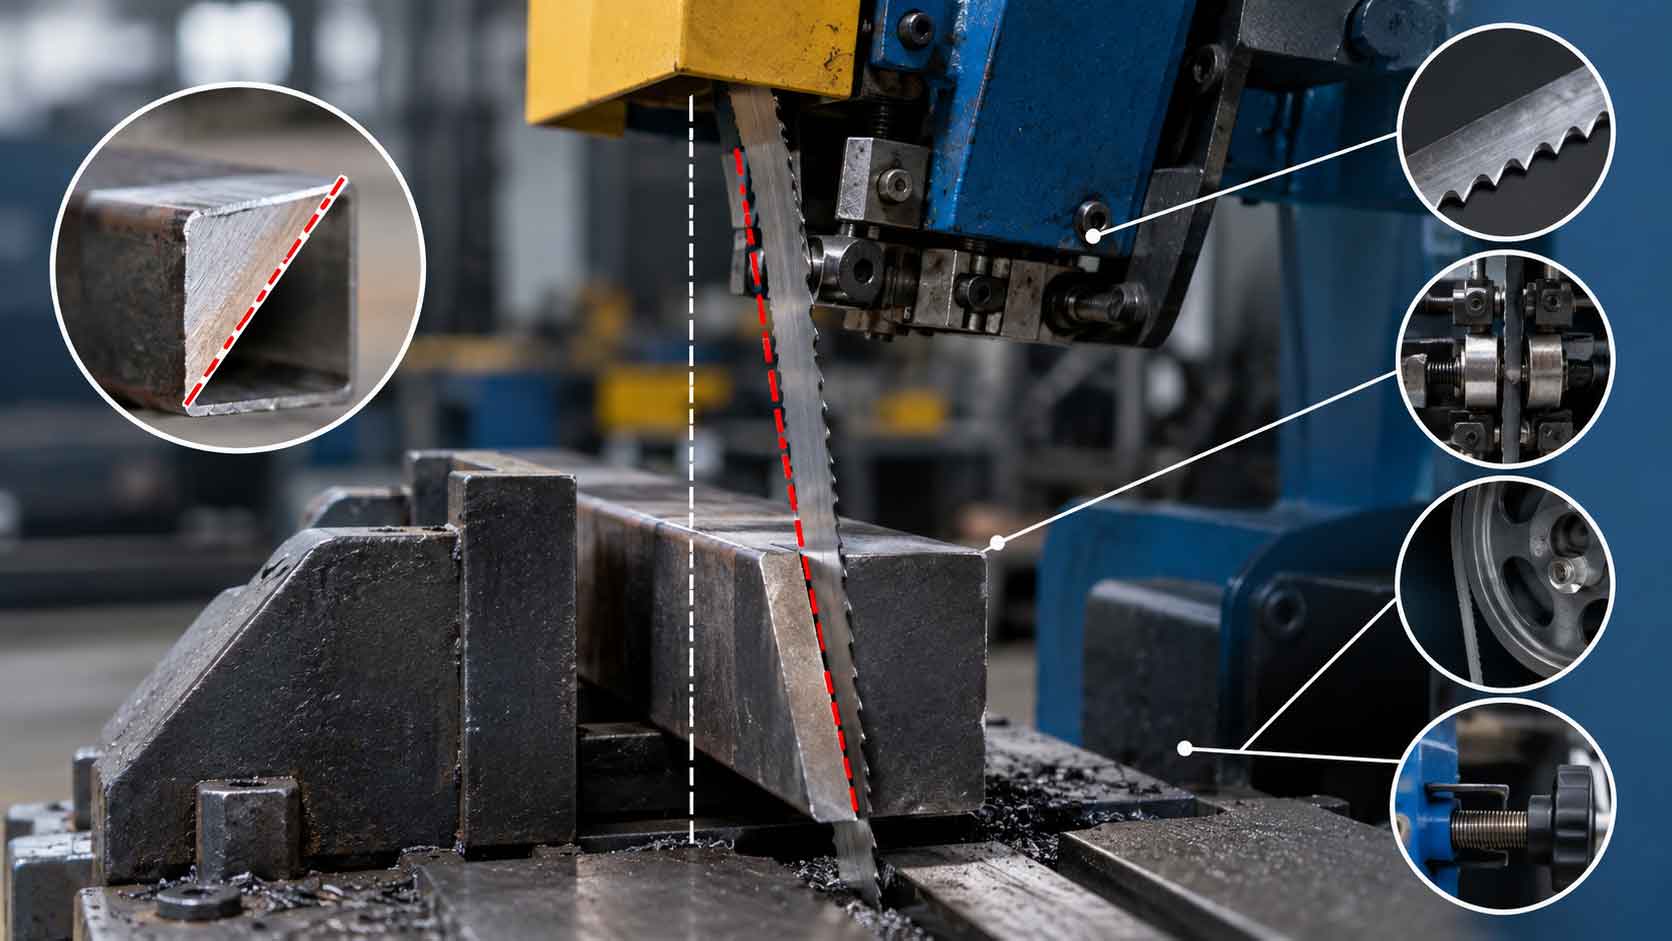
حتی اگر تیغه و تنظیمات دستگاه سالم باشند، مهار نامناسب قطعه میتواند باعث ایجاد سطح برش نامنظم شود. قطعهای که بهدرستی در گیره محکم نشده باشد، ممکن است هنگام تماس با تیغه حرکت کند یا بلرزد.
این مسئله هنگام برش لوله، قوطی و پروفیل فلزی اهمیت زیادی دارد؛ زیرا حرکت قطعه میتواند مسیر برش را تغییر دهد.
راهکار رفع مشکل
پیش از شروع کار، قطعه را بهدرستی روی تکیهگاه قرار دهید و از محکم بودن گیرهها اطمینان حاصل کنید. برای قطعات بلند نیز از تکیهگاه مناسب استفاده کنید تا وزن قطعه باعث افتادگی یا تغییر موقعیت آن نشود.
هنگام برش چند قطعه بهصورت همزمان، همه قطعات باید بهشکل یکنواخت و ایمن مهار شوند.
۷. خرابی یا تنظیم نبودن چرخهای دستگاه
چرخهای دستگاه وظیفه هدایت و حرکت صحیح تیغه را بر عهده دارند. سایش، لقی یا ناهمراستایی چرخها ممکن است باعث شود تیغه در موقعیت مناسبی حرکت نکند.
وجود براده یا آلودگی در محل تماس تیغه و چرخ نیز میتواند بر حرکت آن تأثیر بگذارد. در این شرایط، حتی تنظیم صحیح کشش تیغه ممکن است برای رفع مشکل کافی نباشد.
راهکار رفع مشکل
دستگاه را خاموش کنید و انرژی آن را مطابق دستورالعمل ایمنی قطع کنید. سپس وضعیت چرخها، سطح تماس و اجزای هدایتکننده را بررسی کنید.
بررسی همراستایی چرخها و تعمیر قطعات داخلی بهتر است توسط فرد متخصص و مطابق دستورالعمل سازنده انجام شود. تغییر خودسرانه تنظیمات مکانیکی ممکن است مشکل را تشدید کند.
۸. انتخاب تیغه نامناسب برای جنس و ابعاد قطعه
هر تیغه اره نواری برای تمام قطعات و شرایط برش مناسب نیست. تعداد دندانه، هندسه دندانه، عرض تیغه و جنس آن باید با نوع فلز و ابعاد مقطع تناسب داشته باشد.
برای مثال، در برش مقاطع توخالی و دیوارههای نازک، انتخاب نامناسب تعداد دندانه میتواند درگیری تیغه با قطعه را مختل کند. برای مقاطع ضخیم نیز تیغه باید توانایی مناسب برادهبرداری و تحمل بار را داشته باشد.
راهکار رفع مشکل
پیش از انتخاب تیغه، جنس فلز، ابعاد قطعه، ضخامت دیواره و نوع برش را مشخص کنید. سپس با استفاده از جدول انتخاب تیغه یا راهنمای سازنده، مشخصات مناسب را تعیین کنید.
انتخاب درست تیغه میتواند لرزش را کاهش دهد، کیفیت سطح برش را بهبود ببخشد و احتمال کج بریدن دستگاه اره نواری را کمتر کند.
چرا دستگاه اره نواری بعد از تعویض تیغه کج میبرد؟
گاهی اپراتور پس از تعویض تیغه متوجه میشود که کیفیت برش همچنان پایین است یا انحراف تیغه بیشتر شده است. در این شرایط، ممکن است مشکل از خود تیغه جدید، نصب نادرست یا هماهنگ نبودن مشخصات تیغه با شرایط برش باشد.
چند مورد مهم را بررسی کنید:
انتخاب عرض نامناسب تیغه: عرض تیغه باید با نوع دستگاه و شعاع یا شرایط برش موردنیاز سازگار باشد.
تنظیم نبودن کشش پس از نصب: تیغه جدید نیز به تنظیم کشش مطابق مشخصات سازنده نیاز دارد.
قرارگیری نامناسب تیغه روی چرخها: نصب نادرست میتواند مسیر حرکت تیغه را مختل کند.
انتخاب تعداد دندانه نامناسب: تعداد دندانه باید با ضخامت و شکل مقطع قطعه تناسب داشته باشد.
استفاده از تیغه بدون آمادهسازی اولیه مناسب: بعضی تیغهها به دوره اولیه کارکرد مطابق دستورالعمل سازنده نیاز دارند تا دندانهها بهتدریج با شرایط برش سازگار شوند.
پس از نصب تیغه، ابتدا تنظیمات و نصب آن را کنترل کنید و سپس یک برش آزمایشی روی قطعهای مناسب انجام دهید. اگر انحراف همچنان ادامه داشت، از ادامه برش قطعات اصلی خودداری کنید تا علت مشکل مشخص شود.
۹. خرابی بلبرینگها و لقی اجزای مکانیکی
فرسودگی بلبرینگها، لقی محورها یا خرابی اجزای مکانیکی میتواند باعث لرزش و ناپایداری حرکت تیغه شود. این مشکل معمولاً بهتدریج ایجاد میشود و در صورت بیتوجهی، کیفیت برش را کاهش میدهد.
نشانههای احتمالی
- صدای غیرعادی از بخشهای مکانیکی
- لرزش بیشتر از حالت معمول
- وجود لقی در اجزای متحرک
- تکرار انحراف برش با وجود سالم بودن تیغه
- نامنظم شدن سطح برش
راهکار رفع مشکل
اگر بررسی تیغه، کشش، راهنماها و گیرهها نتیجهای نداشت، اجزای مکانیکی دستگاه باید ارزیابی شوند. بررسی بلبرینگها، محورها و مجموعههای هدایتکننده را به تعمیرکار متخصص بسپارید.
ادامه کار با دستگاهی که لرزش شدید یا صدای غیرعادی دارد، ممکن است باعث گسترش خرابی و افزایش هزینه تعمیر شود.
۱۰. عملکرد نامناسب سیستم خنککننده
در بسیاری از عملیات برش فلز، مایع خنککننده به کاهش حرارت، روانکاری و انتقال برادهها کمک میکند. اگر جریان مایع کافی نباشد یا به محل برش نرسد، حرارت و اصطکاک افزایش مییابد و تیغه سریعتر فرسوده میشود.
این وضعیت میتواند بهصورت غیرمستقیم احتمال انحراف تیغه و کاهش کیفیت برش را افزایش دهد.
راهکار رفع مشکل
میزان مایع خنککننده، وضعیت پمپ، مسیر عبور و جهت نازلها را بررسی کنید. مایع باید متناسب با کاربرد انتخاب و طبق دستورالعمل سازنده نگهداری شود.
همچنین، برادههای انباشتهشده در محل برش و مسیر حرکت تیغه را پاکسازی کنید تا عملکرد دستگاه مختل نشود.
از کجا بفهمیم علت کج بریدن دستگاه اره نواری چیست؟
برای پیدا کردن علت کج بریدن دستگاه اره نواری، فقط بررسی تیغه کافی نیست؛ نوع انحراف و زمانی که مشکل ظاهر میشود نیز اطلاعات مهمی در اختیار اپراتور قرار میدهد. اگر مشخص کنید انحراف از ابتدای برش وجود دارد یا پس از مدتی ایجاد میشود، میتوانید عیبیابی را هدفمندتر انجام دهید.
کج شدن برش از ابتدای کار: وضعیت مهار قطعه، تنظیم گیره، موقعیت راهنماها و همراستایی مجموعه تیغه را بررسی کنید.
انحراف تیغه در عمق بیشتر برش: کشش تیغه، نیروی پیشروی، وضعیت دندانهها و پایداری تیغه را ارزیابی کنید.
کج بریدن پس از تعویض تیغه: نصب صحیح تیغه، مشخصات تیغه جدید و تنظیم مجدد دستگاه را بررسی کنید.
ایجاد انحراف پس از چند برش متوالی: افزایش حرارت، فرسودگی تیغه، وضعیت خنککاری و تغییرات عملکرد دستگاه را در نظر بگیرید.
تکرار کج بریدن با تیغههای مختلف: احتمال وجود مشکل در راهنماها، چرخها، گیره یا سایر اجزای مکانیکی دستگاه را بررسی کنید.
این نشانهها به شناسایی محدوده احتمالی خرابی کمک میکنند، اما بهتنهایی علت قطعی را مشخص نمیکنند. پیش از تغییر تنظیمات یا بررسی قطعات متحرک، دستگاه را خاموش کنید و انرژی آن را مطابق دستورالعمل سازنده قطع کنید.
چگونه علت کج بریدن دستگاه اره نواری را مرحلهبهمرحله تشخیص دهیم؟
برای جلوگیری از تعویض بیدلیل قطعات، عیبیابی را از موارد سادهتر آغاز کنید و سپس به سراغ بررسیهای تخصصی بروید.
مرحله اول: بررسی تیغه
دندانهها و بدنه تیغه را از نظر فرسودگی، شکستگی و ترک بررسی کنید. اگر تیغه آسیب جدی دارد، آن را تعویض کنید.
مرحله دوم: کنترل مهار قطعه
از ثابت بودن قطعه در گیره و قرارگیری صحیح آن روی تکیهگاه اطمینان حاصل کنید.
مرحله سوم: بررسی کشش و راهنماها
کشش تیغه و موقعیت راهنماها را مطابق دستورالعمل دستگاه کنترل کنید. از تنظیم بیش از حد یا تغییرات حدسی خودداری کنید.
مرحله چهارم: کنترل سرعت و پیشروی
سرعت برش و نیروی پیشروی را با جنس و ابعاد قطعه تطبیق دهید.
مرحله پنجم: بررسی خنککاری و تخلیه براده
جریان مایع خنککننده و وضعیت دفع برادهها را بررسی کنید.
مرحله ششم: ارزیابی اجزای مکانیکی
اگر مشکل همچنان ادامه دارد، چرخها، بلبرینگها، محورها و سایر اجزای هدایتکننده باید توسط فرد متخصص بررسی شوند.
نکته ایمنی: پیش از بررسی تیغه یا اجزای متحرک، دستگاه را خاموش کنید، انرژی آن را طبق دستورالعمل سازنده قطع کنید و از توقف کامل قطعات متحرک مطمئن شوید. هرگز هنگام کار دستگاه، تیغه یا راهنماها را تنظیم نکنید.
چه عواملی دقت برش دستگاه اره نواری را کاهش میدهند؟
کج بریدن تنها یکی از نشانههای کاهش دقت برش است. لرزش دستگاه، انتخاب نادرست تیغه، مهار نامناسب قطعه و فرسودگی اجزای مکانیکی نیز میتوانند سطح برش را نامنظم کنند یا باعث اختلاف ابعادی قطعات شوند.
برای افزایش دقت برش اره نواری، موارد زیر را در نظر بگیرید:
- انتخاب تیغه متناسب با جنس و ابعاد قطعه
- تنظیم صحیح کشش و راهنماهای تیغه
- تنظیم سرعت و نیروی پیشروی
- مهار مطمئن قطعه کار
- بررسی دورهای وضعیت مکانیکی دستگاه
- استفاده صحیح از سیستم خنککاری
- سرویس و نگهداری منظم دستگاه
رعایت این نکات به کاهش خطای برش، افزایش عمر تیغه و بهبود یکنواختی قطعات تولیدشده کمک میکند.
چگونه از کج بریدن دستگاه اره نواری جلوگیری کنیم؟
پیشگیری از کج بریدن دستگاه اره نواری به رعایت اصول بهرهبرداری و نگهداری وابسته است. اپراتور باید پیش از شروع کار، وضعیت تیغه، گیرهها، راهنماها و تنظیمات اصلی را بررسی کند.
برای کاهش احتمال بروز این مشکل، اقدامات زیر را در برنامه نگهداری کارگاه قرار دهید:
- تیغه را متناسب با جنس و ابعاد قطعه انتخاب کنید.
- از تیغه فرسوده یا آسیبدیده استفاده نکنید.
- کشش تیغه را مطابق مشخصات دستگاه تنظیم کنید.
- راهنماها و گیرهها را بهصورت دورهای بررسی کنید.
- از افزایش ناگهانی فشار پیشروی خودداری کنید.
- مسیر عبور مایع خنککننده را تمیز نگه دارید.
- برادهها را از محل برش و بخشهای هدایتکننده پاک کنید.
- لرزش، صدای غیرعادی یا افت کیفیت برش را بهموقع بررسی کنید.
ثبت اطلاعات مربوط به نوع تیغه، جنس قطعه، سرعت برش و زمان تعویض تیغه نیز میتواند به شناسایی الگوهای خرابی و بهبود عملکرد دستگاه کمک کند.
چه زمانی دستگاه اره نواری به تعمیر یا تعویض تیغه نیاز دارد؟
هر نوع انحراف برش به معنای خرابی کامل دستگاه نیست. در بسیاری از موارد، با تنظیم کشش تیغه، اصلاح موقعیت راهنماها یا مهار صحیح قطعه میتوان مشکل را برطرف کرد.
بااینحال، در شرایط زیر بررسی تخصصی یا تعویض قطعه را در نظر بگیرید:
- تیغه ترک خورده یا دندانههای آن آسیب جدی دیدهاند.
- پس از تنظیمات صحیح، انحراف برش ادامه دارد.
- چرخها یا اجزای هدایتکننده دچار لقی یا سایش غیرعادی شدهاند.
- دستگاه هنگام برش لرزش یا صدای غیرمعمول دارد.
- کیفیت برش بهطور مداوم کاهش پیدا میکند.
- سیستم پیشروی یا اجزای مکانیکی عملکرد یکنواختی ندارند.
اگر علت مشکل مشخص نیست، بهتر است از ادامه برش قطعات حساس یا گرانقیمت خودداری کنید تا از افزایش ضایعات و آسیب بیشتر به دستگاه جلوگیری شود.
اشتباهات رایج اپراتور که باعث کج بریدن اره نواری میشوند
علاوه بر مشکلات فنی، بعضی عادتهای نادرست هنگام کار با دستگاه میتوانند احتمال انحراف تیغه و کاهش کیفیت برش را افزایش دهند. اصلاح این موارد به حفظ دقت دستگاه و کاهش ضایعات کمک میکند.
افزایش ناگهانی فشار برش: وارد کردن فشار بیش از حد میتواند تیغه را از مسیر مستقیم منحرف کند.
استفاده مداوم از یک تنظیم برای فلزات مختلف: جنس، سختی و ابعاد قطعات با یکدیگر تفاوت دارند و ممکن است به سرعت و نیروی پیشروی متفاوتی نیاز داشته باشند.
نادیده گرفتن علائم اولیه فرسودگی: افزایش زمان برش، لرزش یا تغییر صدای دستگاه میتواند نشانه نیاز به بررسی باشد.
بیتوجهی به مهار قطعات بلند: حرکت یا افتادگی قطعه میتواند دقت برش را کاهش دهد.
ادامه کار با تیغه آسیبدیده: این کار ممکن است باعث افت کیفیت و آسیب بیشتر به تجهیزات شود.
تغییر همزمان چند تنظیم: اگر سرعت، کشش و نیروی پیشروی را همزمان تغییر دهید، تشخیص عامل اصلی مشکل دشوارتر میشود.
برای جلوگیری از این اشتباهات، تنظیمات دستگاه را مطابق دستورالعمل سازنده انجام دهید و تغییرات را مرحلهبهمرحله بررسی کنید. اپراتور باید پیش از شروع برش، از سالم بودن تیغه، ثابت بودن قطعه و عملکرد صحیح تجهیزات اطمینان حاصل کند.
تماس با ما برای مشاوره درباره دستگاه اره نواری
اگر دستگاه اره نواری شما هنگام برش فلز دچار انحراف تیغه، کاهش دقت یا افت کیفیت برش شده است، بررسی فنی دستگاه و انتخاب تنظیمات مناسب میتواند به شناسایی مشکل کمک کند. برای دریافت مشاوره درباره دستگاه اره نواری و راهکارهای بهبود کیفیت برش، از طریق صفحه تماس با ما با کارشناسان در ارتباط باشید.
جمعبندی
علت کج بریدن دستگاه اره نواری میتواند به وضعیت تیغه، کشش، راهنماها، سرعت و نیروی پیشروی، نحوه مهار قطعه یا خرابی اجزای مکانیکی مربوط باشد. برای رفع این مشکل، ابتدا نشانهها را بررسی کنید و سپس با یک روند عیبیابی مرحلهبهمرحله، علت اصلی را مشخص کنید.
انتخاب تیغه مناسب، تنظیم اصولی دستگاه، نگهداری منظم و توجه به علائم اولیه خرابی، از مهمترین راهکارهای افزایش دقت برش و کاهش هزینههای تعمیر هستند. اگر انحراف برش با وجود تنظیمات صحیح ادامه پیدا کند، بررسی تخصصی دستگاه میتواند از آسیب بیشتر و تولید قطعات معیوب جلوگیری کند.

